Qisheng
Qisheng
Qisheng
Qisheng
Qisheng
Qisheng
Qisheng
Qisheng
Qisheng
Un distributeur d'équipement à pris livraison de 40 groupes hydrauliques, chacun accompagné d'un rapport de test d'une page estampillée « PASSED ». Six mois plus tard, neuf unités étaient de retour à l'atelier : des collecteurs suintants, une conduite de refroidisseur fissurée et deux pompes qui avaient perdu leur cylindrée. L'analyse de suivi de l'huile a montré une contamination selon la classe ISO 4406 22/19/16 - trois classes plus ventes que les propres spécifications du fabricant. L'ensemble du programme qualité consistait en un fonctionnement à vide de 60 secondes et un contrôle visuel des fuites.
Ce scénario se répète chaque fois que les exigences de test sont traitées comme une case à cocher. La fabrication de groupes hydrauliques ne consiste pas simplement à assembler un réservoir, une pompe, un moteur et un bloc de vannes. L'unité finie doit produire une pression et un débit spécifiés, rester étanche tout au long des cycles thermiques, maintenir la contamination dans les limites de tolérance et maintenir ces performances sous une charge réelle. Cet article décrit les principales exigences de test et de qualité qui distinguent un bloc d'alimentation fabriqué d'un bloc d'ingénierie : vérification de la pression, tests d'étanchéité, contrôle de la contamination, qualification thermique et électrique, ainsi que la documentation qui permet de tracer chaque résultat.
Pourquoi les exigences de test déterminant la durée de vie du bloc d'alimentation
Les tests sont la seule preuve mesurable qu'un bloc d'alimentation survit à son cycle de service nominal. Une unité simplement assemblée et fonctionnant pendant quelques minutes sans charge ne révélera pas une soupape de décharge qui colle près de son point de consigne, une pompe qui cavite à la hauteur maximale du réservoir ou un refroidisseur trop petit pour un fonctionnement continu. Ces défauts n'apparaissent que lorsque le circuit est pressurisé, chargé et thermiquement trempé pendant une période réaliste. Un test en usine significatif simule donc le devoir du client, et pas seulement le comportement au ralenti de l'unité.
A groupe hydraulique testé est une unité qui a vérifié individuellement la pression de sortie, le débit, l'étanchéité externe, la propreté du fluide et la réponse fonctionnelle dans des conditions de fonctionnement simulées, enregistrées par rapport à des critères de réussite définis avant l'expédition.
1,5x pression minimale d'essai de coque appliquée au réservoir et au collecteur, déclenché pendant 10 minutesutesutesutesutesutesutes
10 min temps de maintien minimum pour le test d'enveloppe à 1,5x la pression de service nominale
18/16/13 Objectif de propreté ISO 4406 pour un nouveau bloc d'alimentation avant expédition
60°C plafond recommandé pour une température d'huile stabilisée sous charge nominale continuer
La séquence de tests depuis l’assemblage jusqu’à l’expédition
Chaque groupe hydraulique, quelle que soit sa taille ou son application, doit passer la même séquence de tests en huit étapes. Sauter une étape déplacer le risque de l’usine vers le site du client, où les pannes coûtent bien plus cher.
- Vérification des composants entrants - confirmer la cylindrée de la pompe, les puissances nominales du moteur, les pressions de craquement des vannes et les certificats de scellement par rapport à la nomenclature.
- Test de pression de coque - pressuriser le réservoir et le collecteur à 1,5 fois la pression de service nominale, maintenir 10 minutes.
- Exécution fonctionnelle à vide - fonctionner 15 à 20 minutesutesutes sans frais ; Vérifiez le sens de rotation, la pression pilote et la réponse des commandes.
- Trempage de charge nominale - fonctionner à la pression et au débit nominal pendant 45 à 60 minutesutes ; Surveillez la température de l'huile, le bruit et les vibrations.
- Contrôle des fuites externes - appliquer une pression de travail ; Inspectez les raccords, les faces du collecteur et les joints pour détecter toute trace de mouillage ou de gouttes.
- Échantillonnage de la propreté de l'huile - effectuer un comptage de particules sur la ligne retour et enregistrer le code ISO 4406.
- Vérification électrique et contrôle - vérifier le câblage, l'arrêt d'urgence, les réglages des pressostats, les thermostats et la résistance d'isolement des unités électriques.
- Certificat d'inspection et d'essai final - vérifier les dimensions, la finition, le couple de fixation et rédiger un dossier d'essai numéroté en série.
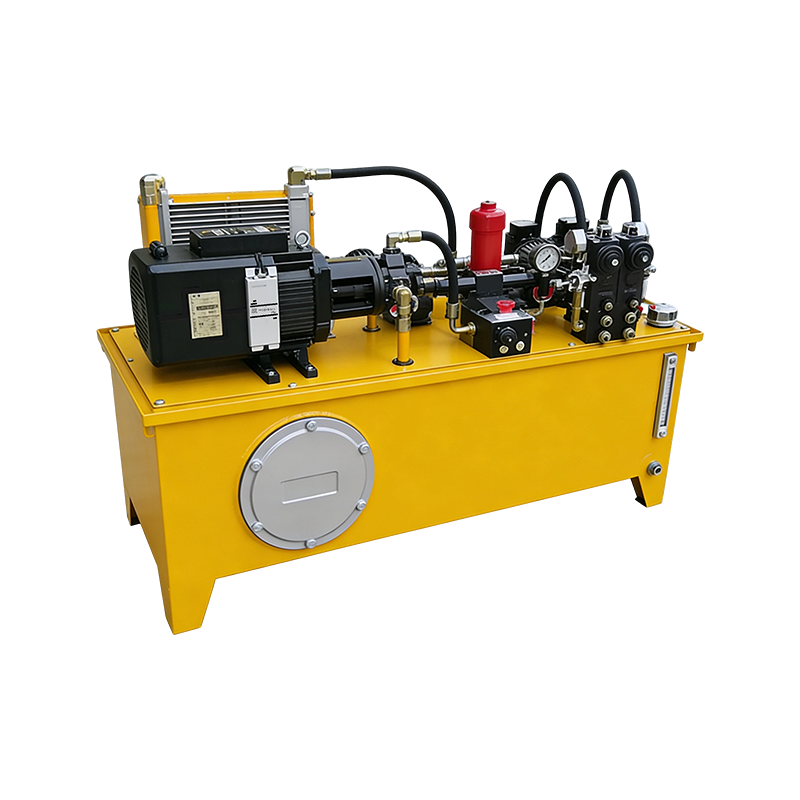
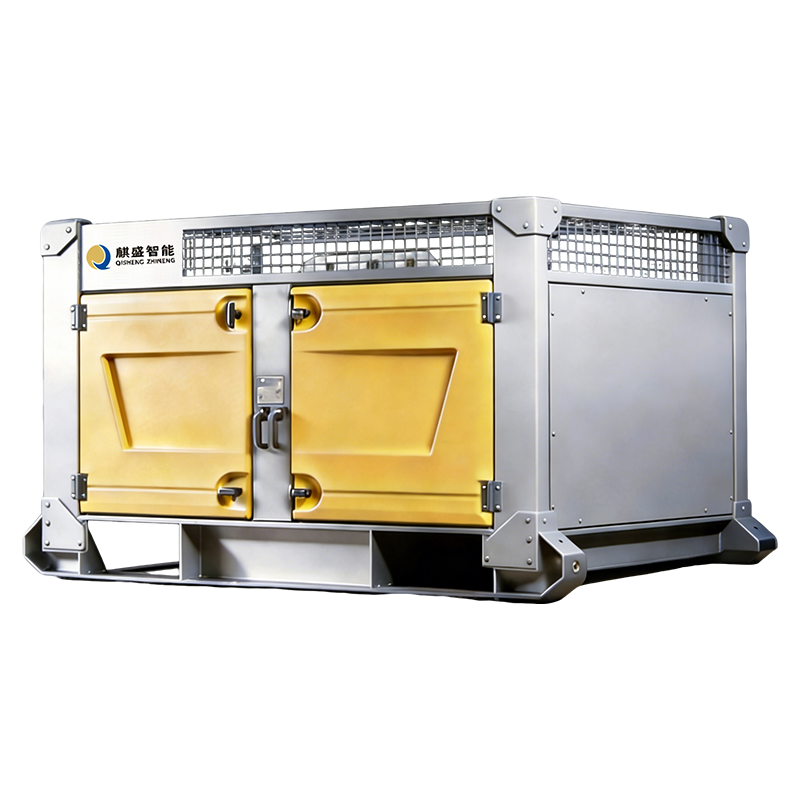
Chez Wuhu Qisheng Intelligent Equipment Co., Ltd., des unités de production telles que Groupe hydraulique fermé de 130 CV suivez cette routine à chaque construction, les résultats enregistrés étant conservés dans le fichier de qualité traçable de l'unité.
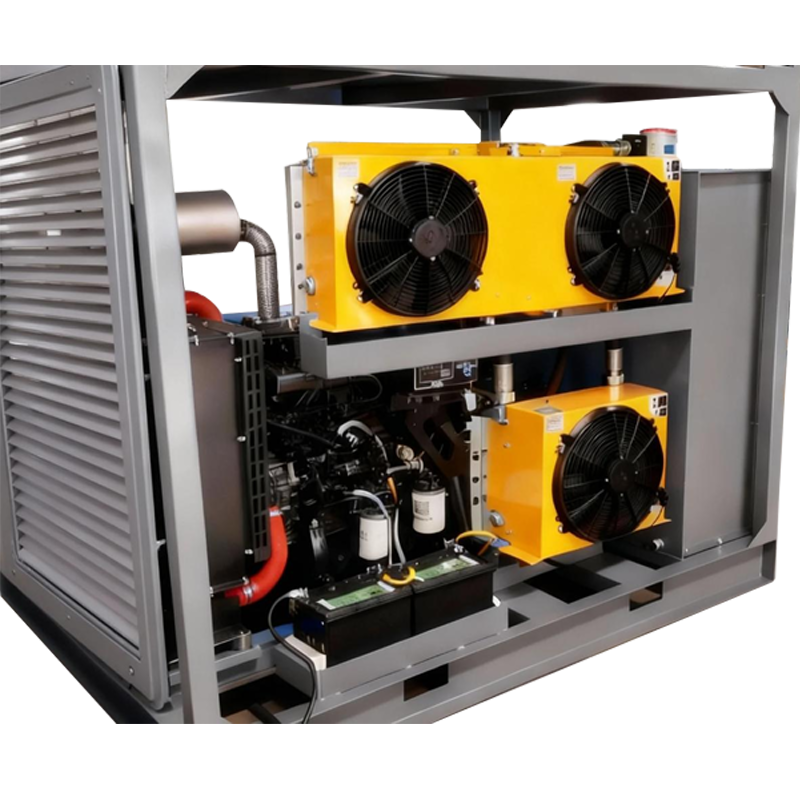 Unité de puissance hydraulique fermée de 130 HP avec traçabilité des tests en usine Cette unité de puissance hydraulique fermée de 130 CV de Wuhu Qisheng est conçue pour un débit ultra élevé et un fonctionnement continu durable. Ses résultats documentés de tests d'acceptation en usine sont enregistrés dans un fichier de qualité traçable, garantissant des performances vérifiées avant la livraison. Voir le produit →
Test d'acceptation en usine typique, allocation de 125 minutesutes
Test de pression de coque 15 minutes
Exécution fonctionnelle à vide 20 min
Trempage de charge nominale 60 min
Contrôle des fuites externes 10 min
Contrôles d'huile et d'électricité 20 min
L'absorption de charge nominale occupe le plus grand bloc pour une raison : la stabilité thermique est le meilleur indicateur de la fiabilité à long terme d'un groupe hydraulique.
Tests de pression et d'étanchéité : explication des critères de réussite
Les critères de réussite ne sont pas « aucune fuite ». Ce sont des seuils mesurables pour la pression appliquée, le temps de maintien et la diminution de la pression. Un fabricant doit publier ces numéros dans la procédure de test avant que la commande ne soit passée, et non après l'apparition d'un litige.
| Type d'essai | Pression appliquée | Temps de maintien | Critères d'acceptation |
| Test d'enveloppe de coque | 1,5x pression de service nominale | 10 min | Aucune déformation visible ; chute de pression inférieure à 1 % |
| Essai de pression de service | 100 % de pression nominale | 15 minutes | Chute de pression inférieure à 1 % du point de destination |
| Test de fuite externe | 100 % de pression nominale | 5 min | Pas de mouillage, de goutte ou de formation de bulles |
| Vérification de la soupape de décharge | Point de consigne dans la tolérance nominale | 5 cycles d'actionnement | Pression de craquage Inférieure à 1 % du réglage d'usine |
Le multiplicateur de coque 1,5x est important car les défauts de soudure et la porosité du collecteur ne deviennent visibles que lorsque la structure est soumise à des contraintes au-delà de son enveloppe normale. Une unité qui a survécu à un test de coque de 10 minutes à une pression nominale de 1,5 fois est beaucoup moins susceptible de développer une fissure de fatigue en service.
Contrôle de la contamination et vérification de la qualité des fluides
La propreté de l'huile est le test le plus souvent ignoré et le moyen le plus rapide de réduire la durée de vie d'un groupe motopropulseur après son expédition. Un remplissage à vendre peut réduire la durée de vie de la pompe de moitié avant que l'unité n'atteigne l'équipement du client.
Les codes de propreté ISO 4406 déterminent le nombre de particules par millilitre à trois seuils de taille. Un code 18/16/13 signifie 18 pour les particules supérieures à 4 microns, 16 pour les particules supérieures à 6 microns et 13 pour les particules supérieures à 14 microns. Les nouveaux blocs d'alimentation devraient être expédiés le 16/18/13 ou mieux ; l'objectif privilégié pour les circuits assurés est le 15/17/12.
- Prélevez des échantillons depuis un port dédié en amont du filtre de retour, et non depuis le bouchon de remplissage.
- Faites fonctionner la pompe à température de fonctionnement pendant au moins 30 minutes avant l'échantillonnage ; l'huile froide donne une fausse idée du nombre de particules.
- Utiliser un compteur de particules de laboratoire calibré ; un test de patch sur le terrain est un indicateur et non un certificat.
- Enregistrez le code ISO, la date d'échantillonnage et le point d'échantillonnage sur le certificat de test de l'unité.
Qualification thermique, électrique et sonore
Un groupe hydraulique est une machine thermique ; les tests thermiques vérifient que le système de refroidissement maintient une température d'huile stable sous la charge nominale. Pendant le trempage de la charge nominale, la température de l'huile au niveau du réservoir doit se stabiliser en dessous de 60 °C pour l'huile minérale et en dessous de 70 °C au point de retour le plus chaud. Si la température continue de dépasser ces valeurs, la surface d'échange thermique du refroidisseur ou du réservoir est sous-dimensionnée.
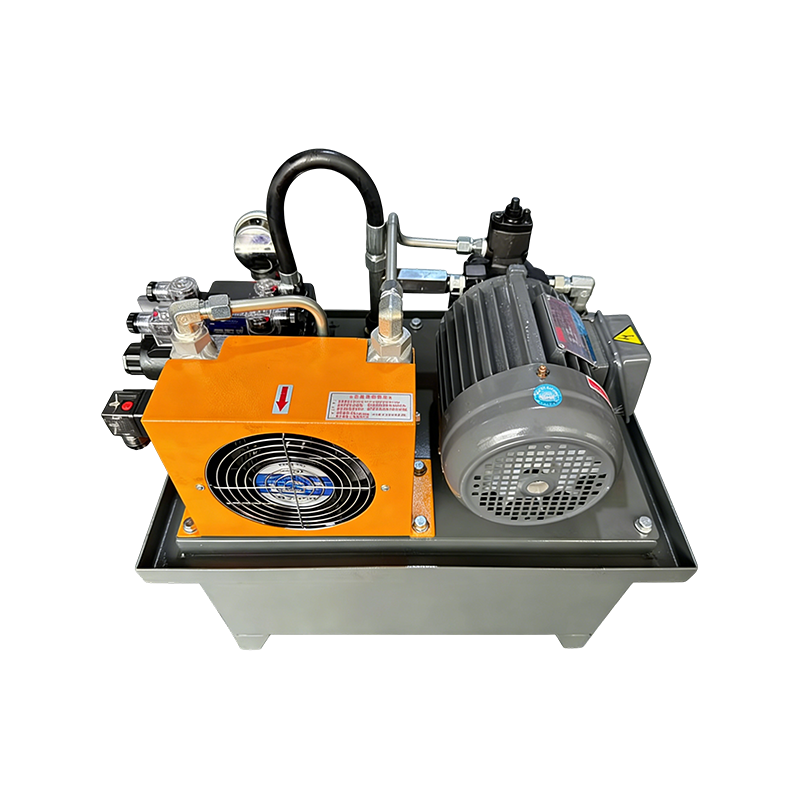
Les unités électriques ajoutent des tests de sécurité électrique à la séquence mécanique. La résistance d'isolation entre les enroulements du moteur et la terre doit être d'au moins 100 mégohms lorsqu'elle est mesurée avec un mégohmmètre de 500 V CC, et l'unité doit résister à une tension nominale de 1,5 fois pendant une seconde sans panne. Les blocs d'alimentation fermés doivent rester inférieurs à 80 dB(A) mesurés à un mètre de la surface du boîtier, conformément aux directives ISO 4413. Groupe électrohydraulique (EHPU) de 3 à 8 kW dans notre gamme de produits comportent des conférences documentées de résistance à l'isolation et d'élévation thermique sur chaque certificat de test.
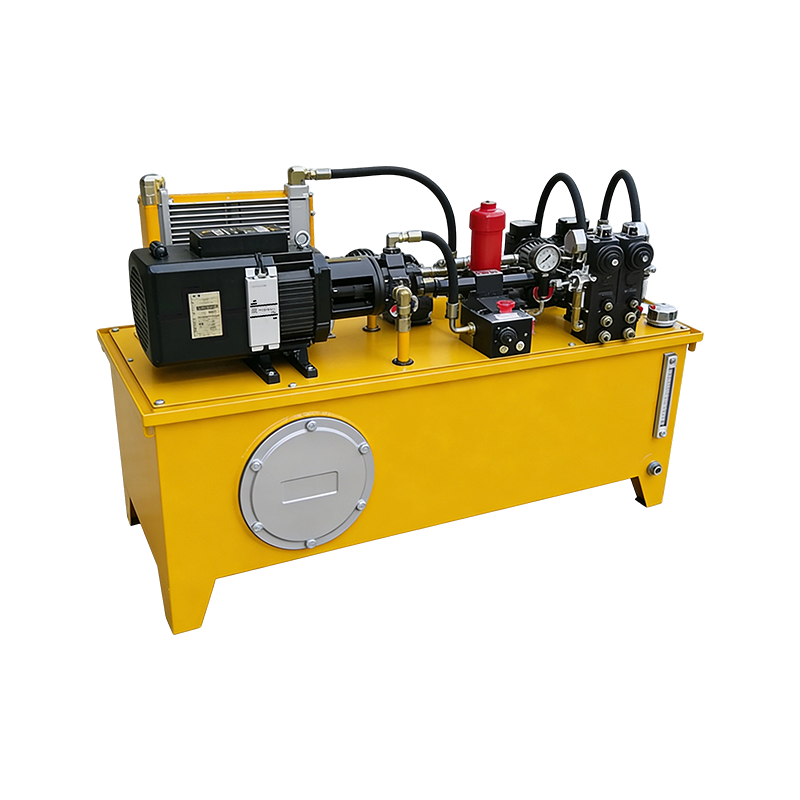 Unité de puissance hydraulique électrique de 3,8 kW avec entraînement par servomoteur Cette unité de puissance hydraulique électrique servocommandée offre une haute précision et une efficacité énergétique, idéale pour l'automatisation et le moulage. Le produit porte des conférences documentées de résistance d'isolation et d'élévation thermique sur son certificat de test, confirmant les normes de sécurité électrique. Voir le produit →
| Attribut | Méthode d'essai | Critère de réussite |
| Augmentation de la température de l'huile | Fonctionnement en régime permanent à charge nominale | Huile du réservoir stabilisée en dessous de 60°C |
| Résistance à l'isolement | Mégohmmètre 500 V DC, bobinage à la terre | 100 mégohms ou plus |
| Tenue diélectrique | 1,5x tension nominale pendant 1 seconde | Pas de panne ni de flashover |
| Niveau de bruit | 1 mètre de la surface de l'enceinte | 80 dB(A) ou moins |
L'instabilité thermique accélère l'oxydation et l'usure de l'huile. Si un bloc d'alimentation ne peut pas maintenir une température stable dans la baie de test d'usine, il ne la maintiendra pas plus à l'intérieur du boîtier du client.
Pour en savoir plus sur la façon dont les unités électriques sont spécifiées, lisez notre guide complet sur les principes et la sélection des groupes électrohydrauliques .
Documentation et traçabilité
Un certificat de test sans traçabilité par numéro de série ne constitue pas un enregistrement de qualité. Le certificat doit associer un numéro de série spécifique aux mesures enregistrées lors du test en usine de cet appareil.
- Code du modèle, numéro de série, identifiant de l'opérateur de test et date du test.
- Lectures de cylindrée de la pompe, réglage de la soupape de surpression et pression à laquelle elle s'est fissurée.
- Débit, température de l'huile et pression enregistrés pendant le trempage de la charge nominale.
- Résultat de propreté ISO 4406 avec point de prélèvement et date de prélèvement.
- Norme de test ou procédure interne utilisée pour juger de la réussite ou de l'échec.
Les acheteurs choisissent les fournisseurs devraient également examiner comment choisir des groupes hydrauliques à grande échelle pour les machines industrielles , qui a traduit les chiffres des spécifications en performances réelles de l'application.
Comment auditer le programme de tests d'un fabricant
Demandez quatre documents avant de passer une commande : la procédure de test, les enregistrements d'étalonnage, les certificats de test récents et l'historique des non-conformités. Ces quatre documents révèlent si un programme de test est un processus ou un exercice de paperasse véritable.
- Certificats d'étalonnage des manomètres, débitmètres et thermocouples, datés de moins de 12 mois.
- Une procédure de test écrit qui correspond à votre cycle de service : les unités effectuées en continu nécessitent un trempage thermique ; les unités intermittentes peuvent utiliser des trajets plus courts.
- Testez les certificats du dernier lot de production avec les valeurs enregistrées au lieu de voitures.
- Enregistrements de non-conformité des 12 derniers mois, y compris le mode de défaillance et les actions correctives.
- Preuve que l'équipement de test est calibré selon des normes traçables à la norme ISO 17025.
Les blocs d'alimentation portables, qui servent souvent aux interventions d'urgence et aux tâches périodiques sur le terrain, nécessitent la même vérification de la contamination et des soupapes de décharge. Le Groupe hydraulique portable à haut débit de 35 CV dans notre ligne passe par la même routine en huit étapes avant chaque expédition.
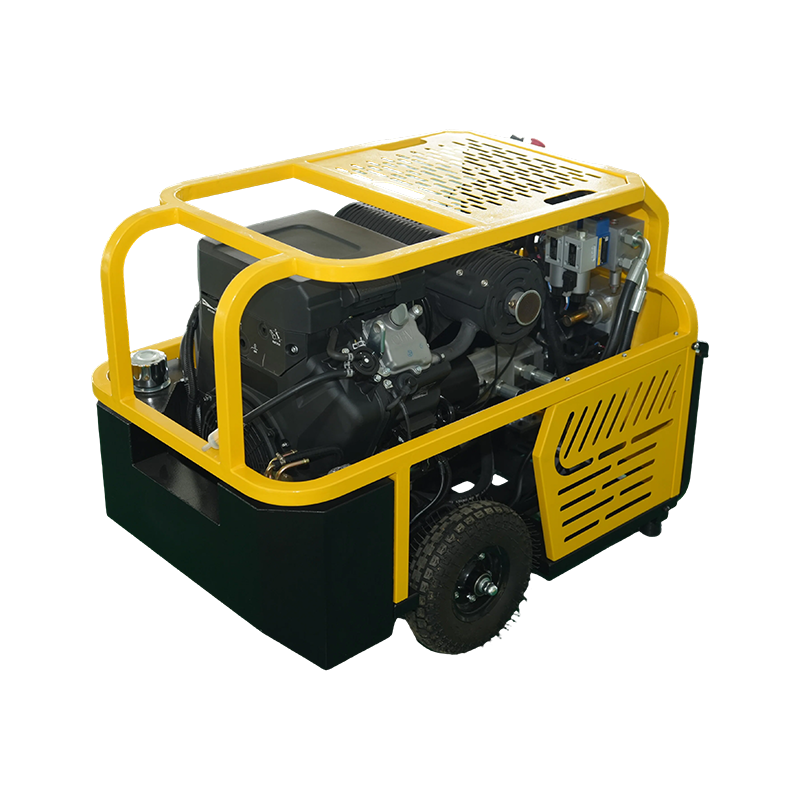 Groupe hydraulique portable à haut débit de 35 HP pour une utilisation intensive sur le terrain Cette unité d'alimentation portable est conçue pour les applications exigeantes telles que la réparation de pipelines et la construction lourde, avec un système à triple circuit et de grands réservoirs. Il est soumis à la même routine de tests en huit étapes avant expédition, garantissant la vérification de la pression et de la contamination. Voir le produit →
Questions fréquemment posées
Quelle est la pression d’essai standard pour les groupes hydrauliques ?
Le test de l'enveloppe, ou de la coque, est effectué à 1,5 fois la pression de service nominale et maintenu pendant au moins 10 minutes. Le test de pression de service s'effectue à 100 % de la pression nominale pendant 15 minutes. Ces valeurs sont conformes à la norme ISO 4413 et aux pratiques industrielles courantes pour les systèmes hydrauliques.
Comment la propreté de l’huile est-elle contrôlée dans la fabrication des groupes hydrauliques ?
La propreté est mesurée par comptage de particules par millilitre et exprimée sous la forme d'un code ISO 4406. Un nouveau bloc d'alimentation devrait être expédié le 16/18/13 ou mieux. Les systèmes avec servovalves cibles le 15/17/12 et les circuits industriels généraux peuvent fonctionner le 17/19/14.
Que doit contenir un certificat d’essai de groupe hydraulique ?
Le certificat doit inclure le numéro de série, le code du modèle, l'opérateur de test, la date, les valeurs de pression et de débit enregistrés, la température de l'huile pendant le trempage thermique, le résultat de propreté ISO 4406, le réglage de la soupape de décharge et la procédure ou la norme appliquée. Sans ces éléments, ce n’est pas un dossier de qualité valide.
Combien de temps dure un test d'acceptation en usine d'un bloc d'alimentation complet ?
Une routine complète avec test de coque, exécution à vide, amortissement de charge nominale, vérification des fuites et documentation prend généralement 90 à 150 minutes par unité. Des tests raccourcis de cinq minutes ne peuvent pas vérifier la stabilité thermique ou la réponse de la soupape de sûreté et doivent être rejetés.
Ces chiffres sont conformes à la norme ISO 4413 pour la sécurité des systèmes hydrauliques et à la norme ISO 4406 pour le comptage de particules. Confirmez l'édition applicable de chaque norme avant de les inscrire dans vos spécifications d'achat.
Les exigences en matière de tests sont en fin de compte un langage d’approvisionnement. Spécifiez une pression d'essai exacte, un code ISO 4406 et une durée de trempage thermique, et vous obligez chaque fournisseur à rivaliser sur des preuves plutôt que sur des promesses. Intégrez ces exigences dans vos bons de commande et la qualité du groupe hydraulique devient quelque chose que vous pouvez mesurer – et non quelque chose que vous espérez.